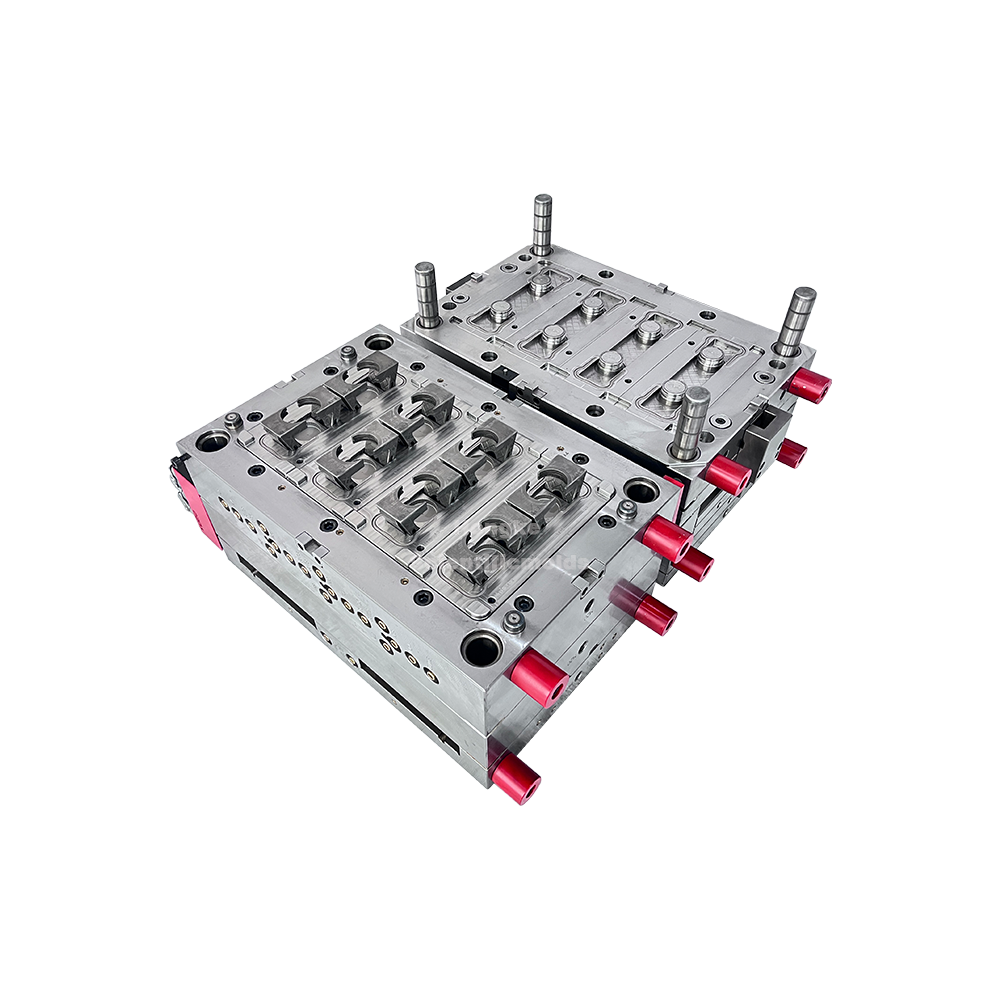


在塑料瓶盖的批量生产中,模具不仅要满足稳定成型的要求,还需兼顾生产效率、尺寸精度以及长期运行的可靠性。对于采用高密度聚乙烯(HDPE)制造的瓶盖而言,八腔注塑模具是实现大规模生产的理想解决方案。
HDPE 因其出色的韧性、耐化学性和加工性能,被广泛用于各类瓶盖制造——从饮料容器到个人护理及家用产品包装。然而,注塑成型过程中的材料收缩、冷却速率和熔体流动动力学等因素,会显著影响最终产品的质量。
八腔结构能够在一次注塑周期内同时生产八个瓶盖,有效提升设备产出效率。当然,腔数的增加也对模具设计提出了更高的要求。
首先,流道系统必须经过精心设计,以确保熔融的HDPE能够均匀分配到各个型腔,从而将各零件之间的重量和尺寸差异降至最低。其次,模具需要优化的冷却布局,以保持所有八个型腔的温度条件一致,防止因冷却不均导致的产品变形或尺寸偏差。
对于瓶盖而言,一些关键结构——如螺纹结构、密封接触面以及脱模机构——需要特别关注,因为这些细节会直接影响瓶盖的装配性能和功能表现。
考虑到 HDPE 固有的收缩特性,模具设计阶段必须充分考虑材料的收缩率,并根据产品结构准确确定型腔尺寸。
在试模阶段,必须对外径、高度、螺纹精度和密封性能等关键指标进行严格检验。此外,通过调整注射速度、保压压力和冷却时间等工艺参数,可以有效提升不同型腔所生产零件之间的一致性。
弘科模具在整个过程中高度重视质量控制,从产品结构分析到最终模具制造全程把关。通过运用 DFM(可制造性设计)分析、Moldflow 模流分析、精密加工以及全面的试模验证,可以提前识别并主动解决潜在的成型问题。
针对八腔 HDPE 瓶盖注塑模具,弘科模具会依据具体的产品要求及客户的生产需求,对模具架构、流道布局和冷却系统进行优化,从而为客户提供稳定且高效的量产解决方案。设计优良的八腔瓶盖模具不仅能提高单次注塑周期的产量,还能通过确保稳定的成型质量和可靠的模具运行,有效降低长期的整体生产成本。